En
Seinämän paksuus on ensimmäinen numero, jota suulakepuristuslinjan on säädettävä, ja se on myös ensimmäinen parametri, joka ajautuu, kun käyttäjät säätävät irrotusnopeutta, ruuvin nopeutta tai pään lämpötilaa käsin. 600 V:n kaapelissa, jossa on 1,0 mm eristeseinä, 0,05 mm:n epäkeskisyys voi leikata seinämän minimissään 0,85 mm:iin. Se riittää epäonnistumaan rutiininomaisessa vaihtovirtakestävyystestissä, vaikka keskimääräinen paksuus näyttää oikealta. Tässä sähkökomponenttien suulakepuristusprosessiautomaatio ansaitsee tuottonsa.
Automaatio siirtää päätöksen kuljettajan käsistä suljetun kierron ohjaimeen. Kun linja on käynnissä, järjestelmä säätää jatkuvasti ruuvin nopeutta, poistonopeutta ja ristipään painetta niin, että mitattu halkaisija ja kapasitanssi pysyvät tiukan ikkunan sisällä. Tuloksena on tuote, joka läpäisee dielektriset testaukset luotettavammin ja prosessi, joka käyttää vähemmän polymeeriä kuin manuaalisesti viritetty linja.
Mitä automaatio todella ohjaa kaapelin ekstruusiolinjassa
Suulakepuristusautomaatio on helppo ajatella yksinkertaisesti PLC:n lisäämisenä sähköpaneeliin. Käytännössä nykyaikainen sähkökomponenttien suulakepuristuslinja käyttää useita itsenäisiä ohjaussilmukoita, jotka synkronoidaan yhden päänopeusohjeen ympärille.
Lämpötila ja sulamispaine
Ekstruuderin piippu on jaettu neljästä kuuteen lämmitysvyöhykkeeseen, joista jokaisella on oma termopari ja PID-säädin. Hyvin viritetyssä linjassa poikkeama asetuspisteestä pysyy ±1,5°C:n sisällä. Kun poikkeama nousee yli ±5°C, sulatevirtaus muuttuu tarpeeksi tuottamaan näkyvän muutoksen ulkohalkaisijaan. Automaatio pitää vyöhykepoikkeamat pieninä ja seuraa pään painetta, joka on todellinen sulan viskositeetin indikaattori.
Ruuvin nopeus, linjan nopeus ja palaute
Ruuvi tuottaa sulatteen ja vetoyksikkö määrittää kaapelin lineaarisen nopeuden. Automatisoidussa linjassa ohjausjärjestelmä laskee suhteen halkaisijapalautteen perusteella ja säätää ensin ruuvin nopeutta, kun taas ulosveto pitää linjan nopeuden vakiona. Tämä minimoi ajan halkaisijan poikkeaman ja korjauksen välillä. Optinen halkaisijamittari ja kapasitanssianturi ovat kaksi yleisintä palautelaitetta. Kapasitanssisignaali on erityisen hyödyllinen vaahdotetussa PE:ssä, jossa se ilmaisee laajenemissuhteen paremmin kuin pelkkä halkaisija.
Koekstruusiokerrossuhde
Kun kaapelissa on kaksi- tai kolmikerroksinen rakenne, jokaisella kerroksella on oma ekstruuderi. Kerrosten välinen suhde on pidettävä vakaana, jotta vältetään kuivuminen rajapinnalle. Automaatio ohjaa kunkin ruuvin nopeutta suhteessa päälinjan nopeuteen käyttämällä säiliöissä olevia gravimetrisiä syöttölaitteita tai punnituskennoja polymeerin painon mittaamiseen reaaliajassa.
Materiaalit ja toleranssit, jotka tekevät sähköiskusta erilaista
Muoviprofiilin ekstruusio ikkunan karmiin ja lankaeristeen ekstruusio näyttävät samanlaisilta, mutta sähkökomponenttisovellus asettaa paljon tiukemmat rajat lopputuotteelle. Standardien IEC 60502-1, UL 44 tai GB/T 12706 mukaisille kaapeleille eristeen vähimmäispaksuus on pakollinen tarkastuskohde. Automatisoidut linjat pitävät keskimääräisen seinämän paksuuden lähempänä nimellisarvoa, mikä tarkoittaa, että vähimmäismäärän takaamiseksi tarvitaan vähemmän polymeeriä. Käytännössä tämä tarkoittaa usein 3–7 % materiaalinsäästöä eristekerroksessa.
| Materiaali | Keskeinen dielektrisyysvaatimus | Automaatiohaaste |
|---|---|---|
| PVC | Vakaa eristysvastus 70°C:ssa | Leveä käsittelyikkuna, mutta hajoavien aineiden kerääntyminen vaikuttaa pään paineeseen ajan myötä |
| XLPE | Erittäin alhainen kosteuden imeytyminen ja korkea murtumislujuus | Silloitusvaihe vaatii tarkan sulatuslämpötilan ja linjanopeuden koordinoinnin |
| PE-vaahto | Matala dielektrisyysvakio nopeaan tiedonsiirtoon | Tyhjiö ja kaasuruiskutus tarvitsevat nopeaa kapasitanssipohjaista palautetta |
| Silikoni kumi | Korkean lämpötilan kestävyys sähkö- ja laitekaapeleille | Pehmeä sulate, jolla on alhainen vetolujuus; vetojännitys on oltava tiukasti hallinnassa |
| Teflon | Erinomainen dielektrinen ja kemiallinen kestävyys | Syövyttävät poistokaasut ja korkea sulaviskositeetti vaativat korroosionkestävää ruuvi- ja tynnyrirakennetta |
Jokainen materiaali työntää automaatiostrategiaa eri suuntaan. PVC:lle ja XLPE:lle lämpötilan vakaus ja linjanopeuden trimmaus ovat tärkeimmät prioriteetit. Vaahdotetun PE:n tapauksessa ohjaimen on reagoitava kapasitanssin poikkeamaan muutaman sekunnin sisällä. Silikonin ja teflonin viskositeetti muuttuu niin paljon piippua pitkin, että painepuolen viritys tulee tärkeämmäksi kuin lämpötilapuolen viritys.
Mitä etsiä, kun ostat automaattisen ekstruusiolinjan
Päätös investoida automatisoituun linjaan tulee perustua romun ja korjauksen kustannuksiin, ei ohjauspaneelin kosmetiikkaan. Jos yksi linja tuottaa 1 000 kilometriä kaapelia vuodessa ja hylkää siitä 2 % eristeseinän poikkeaman vuoksi, 2 %:lla suljetun silmukan ohjauksella korvataan suuri osa nykyaikaisen ekstruuderin päivityksen pääomakustannuksista.
Toimittajaa arvioitaessa seuraavat seikat ovat tärkeitä.
- Suljetun silmukan halkaisijasäädössä tulee käyttää vähintään kahta mittausakselia, jotta epäkeskisyys näkyy kaapelin vielä liikkuessa.
- PLC:n tulee tallentaa prosessimuuttujat joka sekunti ja säilyttää tiedot vähintään yhden tuotantovuoron ajan. Tämä mahdollistaa laatuongelman jäljittämisen tiettyyn nopeuden muutokseen.
- Ristipään ja ruuvin tulee vastata käsittelemääsi polymeeriperhettä. PVC-vaahdolle suunniteltu ristipää ei tuota tasaista puolijohtavaa kerrosta XLPE-linjalla.
- Hälytysrakenteen tulee olla drift-pohjainen. Varoitus, kun sulapaine poikkeaa yli 8 % juoksevasta keskiarvostaan, voi estää ristipään vaurioitumisen ennen täydellistä sammutusta.
Nopeus on myös muistutus siitä, miksi automaatio ei ole neuvoteltavissa. Nopeudella 200 m/min kaapeli liikkuu yli 3 m sekunnissa. Suljetun silmukan ohjain reagoi millisekunneissa, kun taas nuppia kurottava käyttäjä päästää useita metrejä poikkeavaa kaapelia läpi.
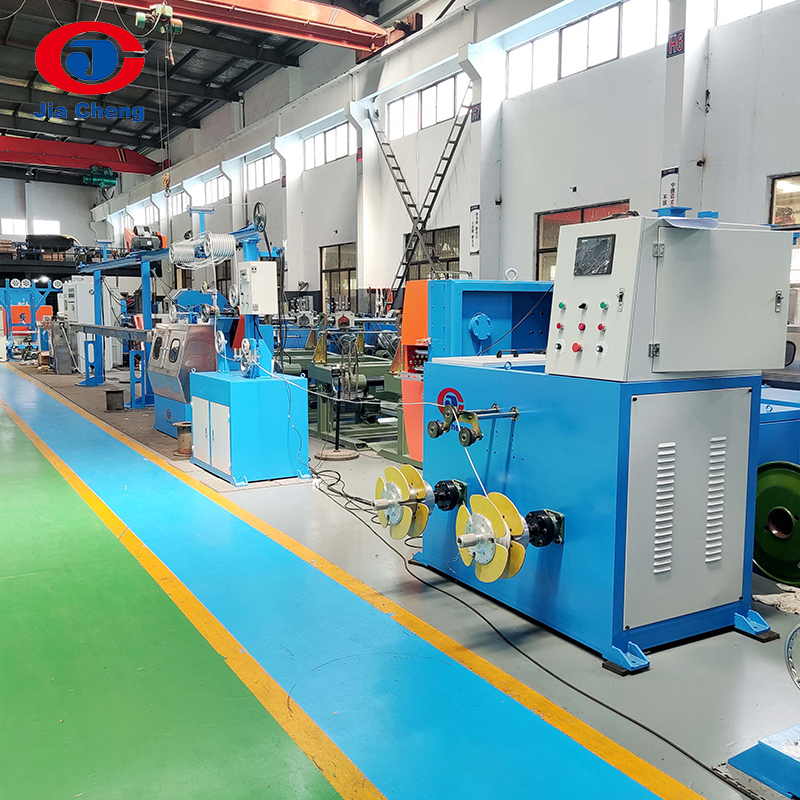
PVC:tä, PE:tä tai XLPE:tä käyttävälle ensisijaiselle eristyslinjalle tyypillinen lähtökohta on nopea lankaeristeen tuotantolinja, jossa on integroitu ohjauskaappi ja halkaisijan palaute.
 Nopea lankaeristeen tuotantolinja ydinlangalle Tämä linja yhdistää esilämmityksen, suulakepuristuksen ja jäähdytyksen tarkalla ohjauksella varmistaen tasaisen eristeen paksuuden ja korkean samankeskisyyden PVC-, PE- tai XLPE-sydänjohtimille, mikä tekee siitä ihanteellisen ensisijaisiin eristystehtäviin. Näytä tuote →
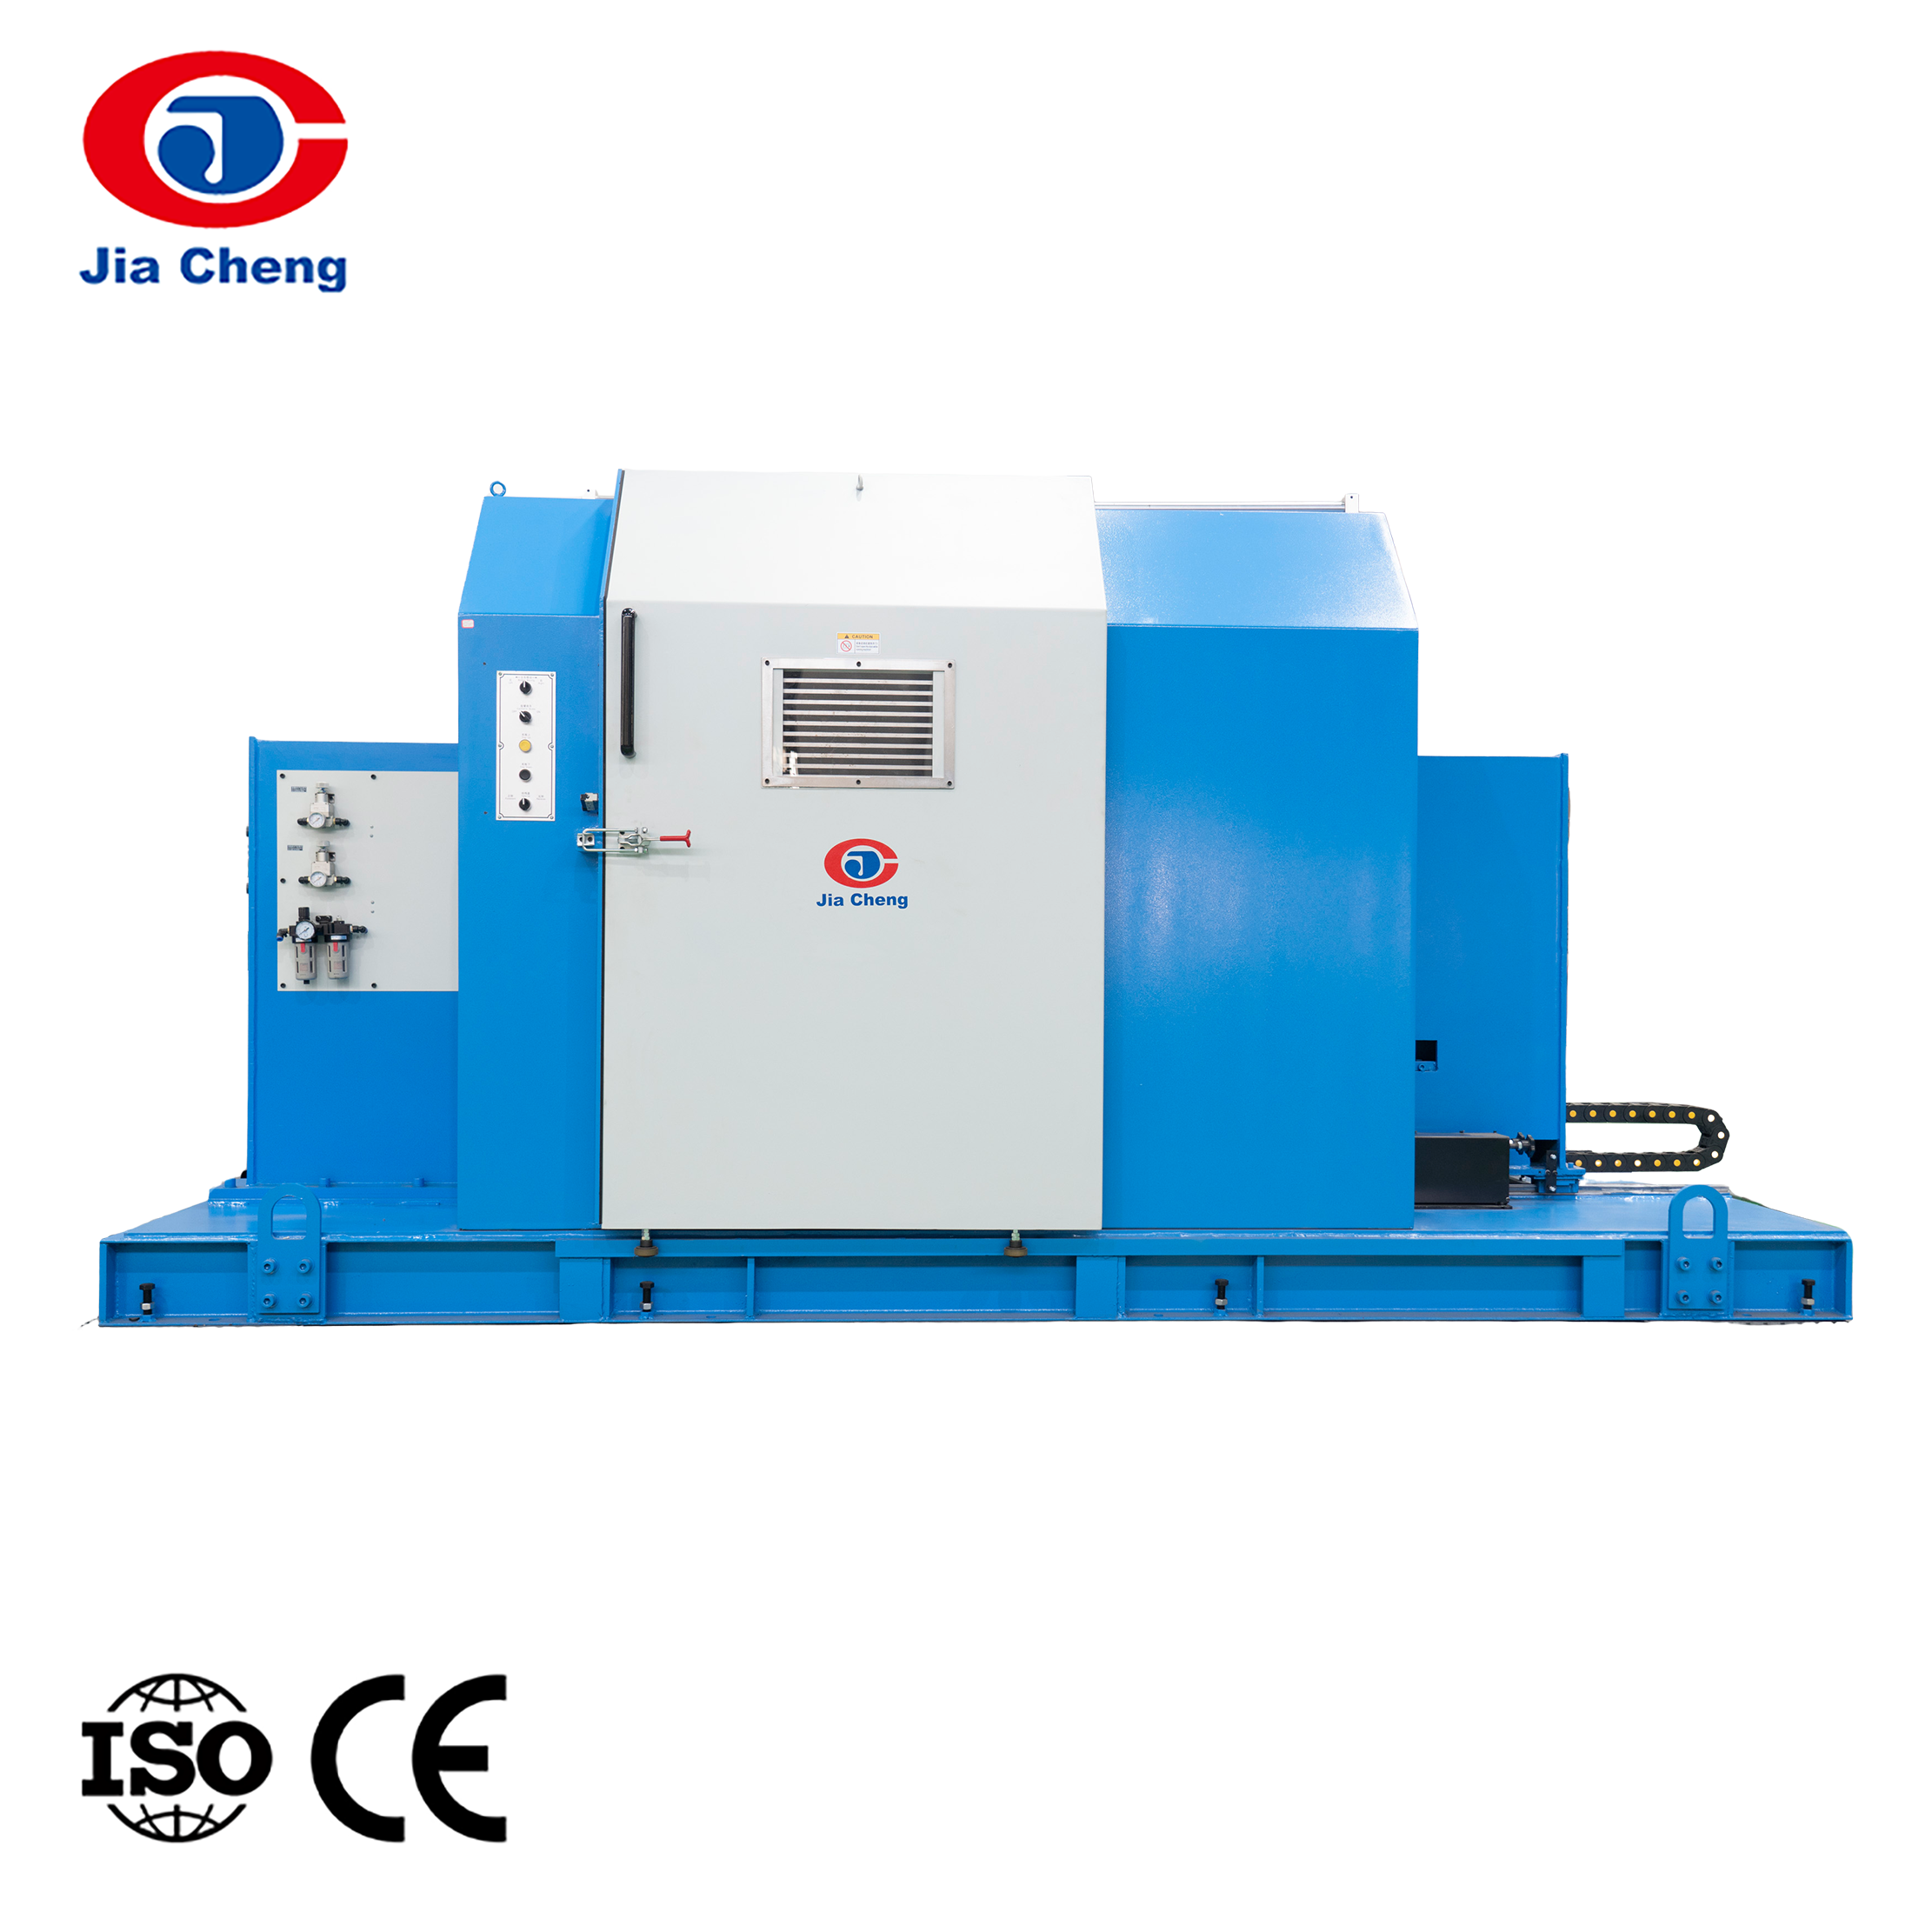
Jos kaapelirakenteessa käytetään sähköisesti erillisiä kerroksia, kerrossuhteen hallinnasta tulee ratkaiseva tekijä. Kaksi- tai kolmikerroksinen koekstruusiotuotantolinja pitää jokaisen ekstruuderin synkronoituna yhden päänopeusreferenssin ympärillä.
 Kaksi- tai kolmikerroksinen koekstruusiotuotantolinja Synkronoiduilla ekstruudereilla ja päänopeusreferenssillä tämä linja varmistaa tarkan kerrossuhteen ohjauksen monikerroksisille kaapeleille, mikä on välttämätöntä, kun eri materiaalit on puristettava yhdessä tarkasti. Näytä tuote →
Lopullisen vaipan ja vaipan suulakepuristuksen prioriteetit muuttuvat. Vaipan ekstruusio on yleensä paksumpaa ja raskaampaa, joten vetojännitys on tärkeämpää kuin kapasitanssi. Kaapelivaippaekstruuderikone, joka on rakennettu pienen poikkeaman ruuvin ja vankan vetoyksikön ympärille, on oikea työkalu.
 Kaapelivaippaekstruuderikone vaipan suulakepuristamiseen Tämä koneessa on pieni poikkeama ruuvi ja vankka vetoyksikkö, ja se käsittelee paksumpia vaippamateriaaleja ja säilyttää tasaisen seinämän paksuuden kaapelin lopullisen suojauksen vuoksi. Näytä tuote →
Älä jätä huomiotta suulakepuristimeen syöttämiäsi johtimia
Epävakaa johdin voi horjuttaa jokaista automaatiopäätöstä suulakepuristuslinjassa. Jos ristipäähän tulevalla kuparilangalla on vaihteleva halkaisija tai epäsäännöllinen venymä, seinämän paksuus vaihtelee silti riippumatta siitä, kuinka tiukasti suulakepuristuksen ohjaussilmukat on viritetty.
Johdon vedon tasaisuus vaikuttaa johtimen poikkipinta-alaan ja sen vastukseen. 1 %:n vaihtelu langan halkaisijassa muuttaa johtimen pinta-alaa noin 2 %. Siksi suulakepuristusautomaatioon investoivat kaapelitehtaat yleensä myös kiristävät alkupään vetoprosessiaan. Jos olet vielä arvioimassa uutta piirustusviivaa, se kannattaa ymmärtää kuinka tankojen rikkoutumiskone hallitsee jännitystä , koska jännityksen vaihtelu vedon aikana on yleinen johtimen venymän epäjohdonmukaisuuden lähde.
Vetolaadun ja suulakepuristusvakauden välinen suhde on yksi kustannustehokkaimmista parannuksista, joita kaapelivalmistaja voi käyttää. Vakaa johdin vähentää materiaalin määrää, joka on lisättävä eristeeseen vain seinän vähimmäisvaatimusten täyttämiseksi.
Mitä tämä tarkoittaa tuotantokerroksessasi
Sähkökomponenttien ekstruusioprosessin automatisointi ei ole yksittäinen ostopäätös. Se on yhdistelmä suljetun silmukan lämpötilan säätöä, ruuvi- ja irrotussynkronointia, halkaisija- ja kapasitanssiantureiden palautetta sekä materiaalikohtaista viritystä. Kaikki neljä oikeaa etua ovat tuote, joka läpäisee jatkuvasti dielektriset testit, ja tuotantolattia, joka kuluttaa vähemmän polymeeriä.
Käytännöllisin lähtökohta on mitata nykyiset romu- ja korjausasteet. Tunnista sitten linja, jolla on suurin äänenvoimakkuus, ja aloita suljetun silmukan halkaisijan ja linjan nopeuden säätimellä kyseisellä linjalla. Kun käyttäjätiimi saa luottamusta, lisää vaahtolinjojen kapasitanssipalaute, koekstruusiolinjojen kerrossuhteen ohjaus ja tietojen kirjaaminen jäljitettävyystarkastusten tukemiseksi.
Jos olet vaihtamassa olemassa olevaa suulakepuristinta tai rakentamassa uutta linjaa yhdeltä toimittajalta, kannattaa kysyä, onko ohjausjärjestelmä, ruuvirakenne, ristipää ja nostoyksikkö suunniteltu yhdeksi järjestelmäksi. Yllä olevissa tuotekorteissa näkyvät suulakepuristuslinjat on rakentanut Jiangsu Jiacheng Technology tätä integroitua lähestymistapaa ajatellen.