En
Kuluneen vuoden tärkein pienjännitekaapelointitarina ei koske nopeutta. Se kertoo siitä, mitä tapahtuu, kun kaapeli poltetaan, siihen syötetään tai testataan. UL on varoittanut, että jotkin luokan 5e kaapelit eivät täytä sen turvallisuusstandardin syttyvyysvaatimuksia ja voivat lisätä tulipalon vaaraa. Communications Cable and Connectivity Association on julkaissut videon väärennetystä kaapelista, joka on polttotestissä, ja tulokset ovat dramaattisia. Kaapelivalmistajille tämä ei ole vain uutinen. Se on suora merkki siitä, että materiaalin valvonta ja tuotannon laatu ovat nyt osa vaatimustenmukaisuutta.
Miksi pienjännitekaapelointistandardit kiristyvät jatkuvasti
Johtopäätös ensin: pienjännitekaapelointistandardit ovat tiukentumassa, ja paine johtuu turvallisuus- ja tehonsyöttövaatimuksista, ei pelkästään kaistanleveydestä.
UL 444 asettaa tietoliikennekaapelin paloturvallisuuden vertailuarvon. Kaapelit, jotka eivät täytä sen syttyvyysvaatimuksia, voivat lisätä palon leviämisriskiä liitäntä- ja nousuhuoneissa. TIA-568.2-D ja ISO/IEC 11801 määrittelevät sähköisiä suorituskykyparametreja, kuten lisäyshäviön, paluuhäviön ja NEXT. Nämä parametrit suojaavat nopeaa tiedonsiirtoa, mutta paljastavat myös valmistuspoikkeamat.
IEEE 802.3bt, joka tunnetaan yleisesti nimellä PoE, sallii jopa 90 W porttia kohden. Jatkuva virta tällä tasolla nostaa johtimen lämpötilaa. Tämä tarkoittaa, että kaapelivalmistajien on mietittävä muutakin kuin signaalin eheyttä; Niiden on myös hallittava lämmöntuotantoa johtimen resistanssin ja eristyksen lämpökäyttäytymisen avulla. Esimerkiksi huono hehkutus lisää tasavirtavastusta, mikä puolestaan tuottaa enemmän lämpöä PoE-piirissä.
NFPA 70 ja IEC 60332-1 lisäävät liekin etenemis- ja pystysuuntaiset liekin leviämistestit. Tehtaille käytännön seuraus on yhtenäinen materiaalivalinta ja valvottu tuotanto. Yksi erä vaippaseosta, joka ei täytä samaa palamisluokitusta, voi aiheuttaa kalliin poistamisen.
| Vakio | Mitä se määrittää | Käytännön vaikutus tuotantoon |
|---|---|---|
| UL 444 | Tietoliikennekaapelin paloturvallisuus ja syttyvyys | Eristys- ja vaippaseosten on läpäistävä palotestit; materiaalierän valvonta on kriittistä |
| TIA-568.2-D | Kierretyn kuparikaapeloinnin suorituskykyvaatimukset | Parin geometria ja kierteen vakaus ovat tärkeitä; karsiutuvien koneiden on säilytettävä tasainen jännitys |
| ISO/IEC 11801 | Yleiset kaapelointistandardit asiakastiloihin | Sähköinen suorituskyky koko taajuusalueella; hehkutuksen ja säikeyden laatu vaikuttavat tuloksiin |
| IEEE 802.3bt | PoE-virransyöttö jopa 90 W porttia kohden | Kaapelin lämpötilan nousua on hallittava; johdin- ja eristysvalinnoilla on merkitystä jatkuvan virran kannalta |
Mitä valmistuspuolen tulee hallita
Helppo osa noudattamista on standardin lukeminen. Kova osa tuottaa satoja kilometrejä kaapelia, jotka kaikki täyttävät sen. Kolme tuotantovaihetta määrää, meneekö matalajännitekaapeli läpi.
Johtajan valmistelu
Johtimen laatu alkaa tangosta. Perustuksena on hapeton kuparitanko, joka on vedetty oikeaan halkaisijaan. Jos vetojännitys on epävakaa, halkaisijatoleranssi poikkeaa. Jos hehkutus on epätäydellinen, vastus kasvaa. Molemmat ongelmat näkyvät viimeisessä kaapelitestissä, mutta ne syntyvät linjan aikaisemmin. Pienjännitekaapelin johtimen vastus on suoraan sidottu siihen, kuinka paljon lämpöä kaapeli tuottaa käytössä.
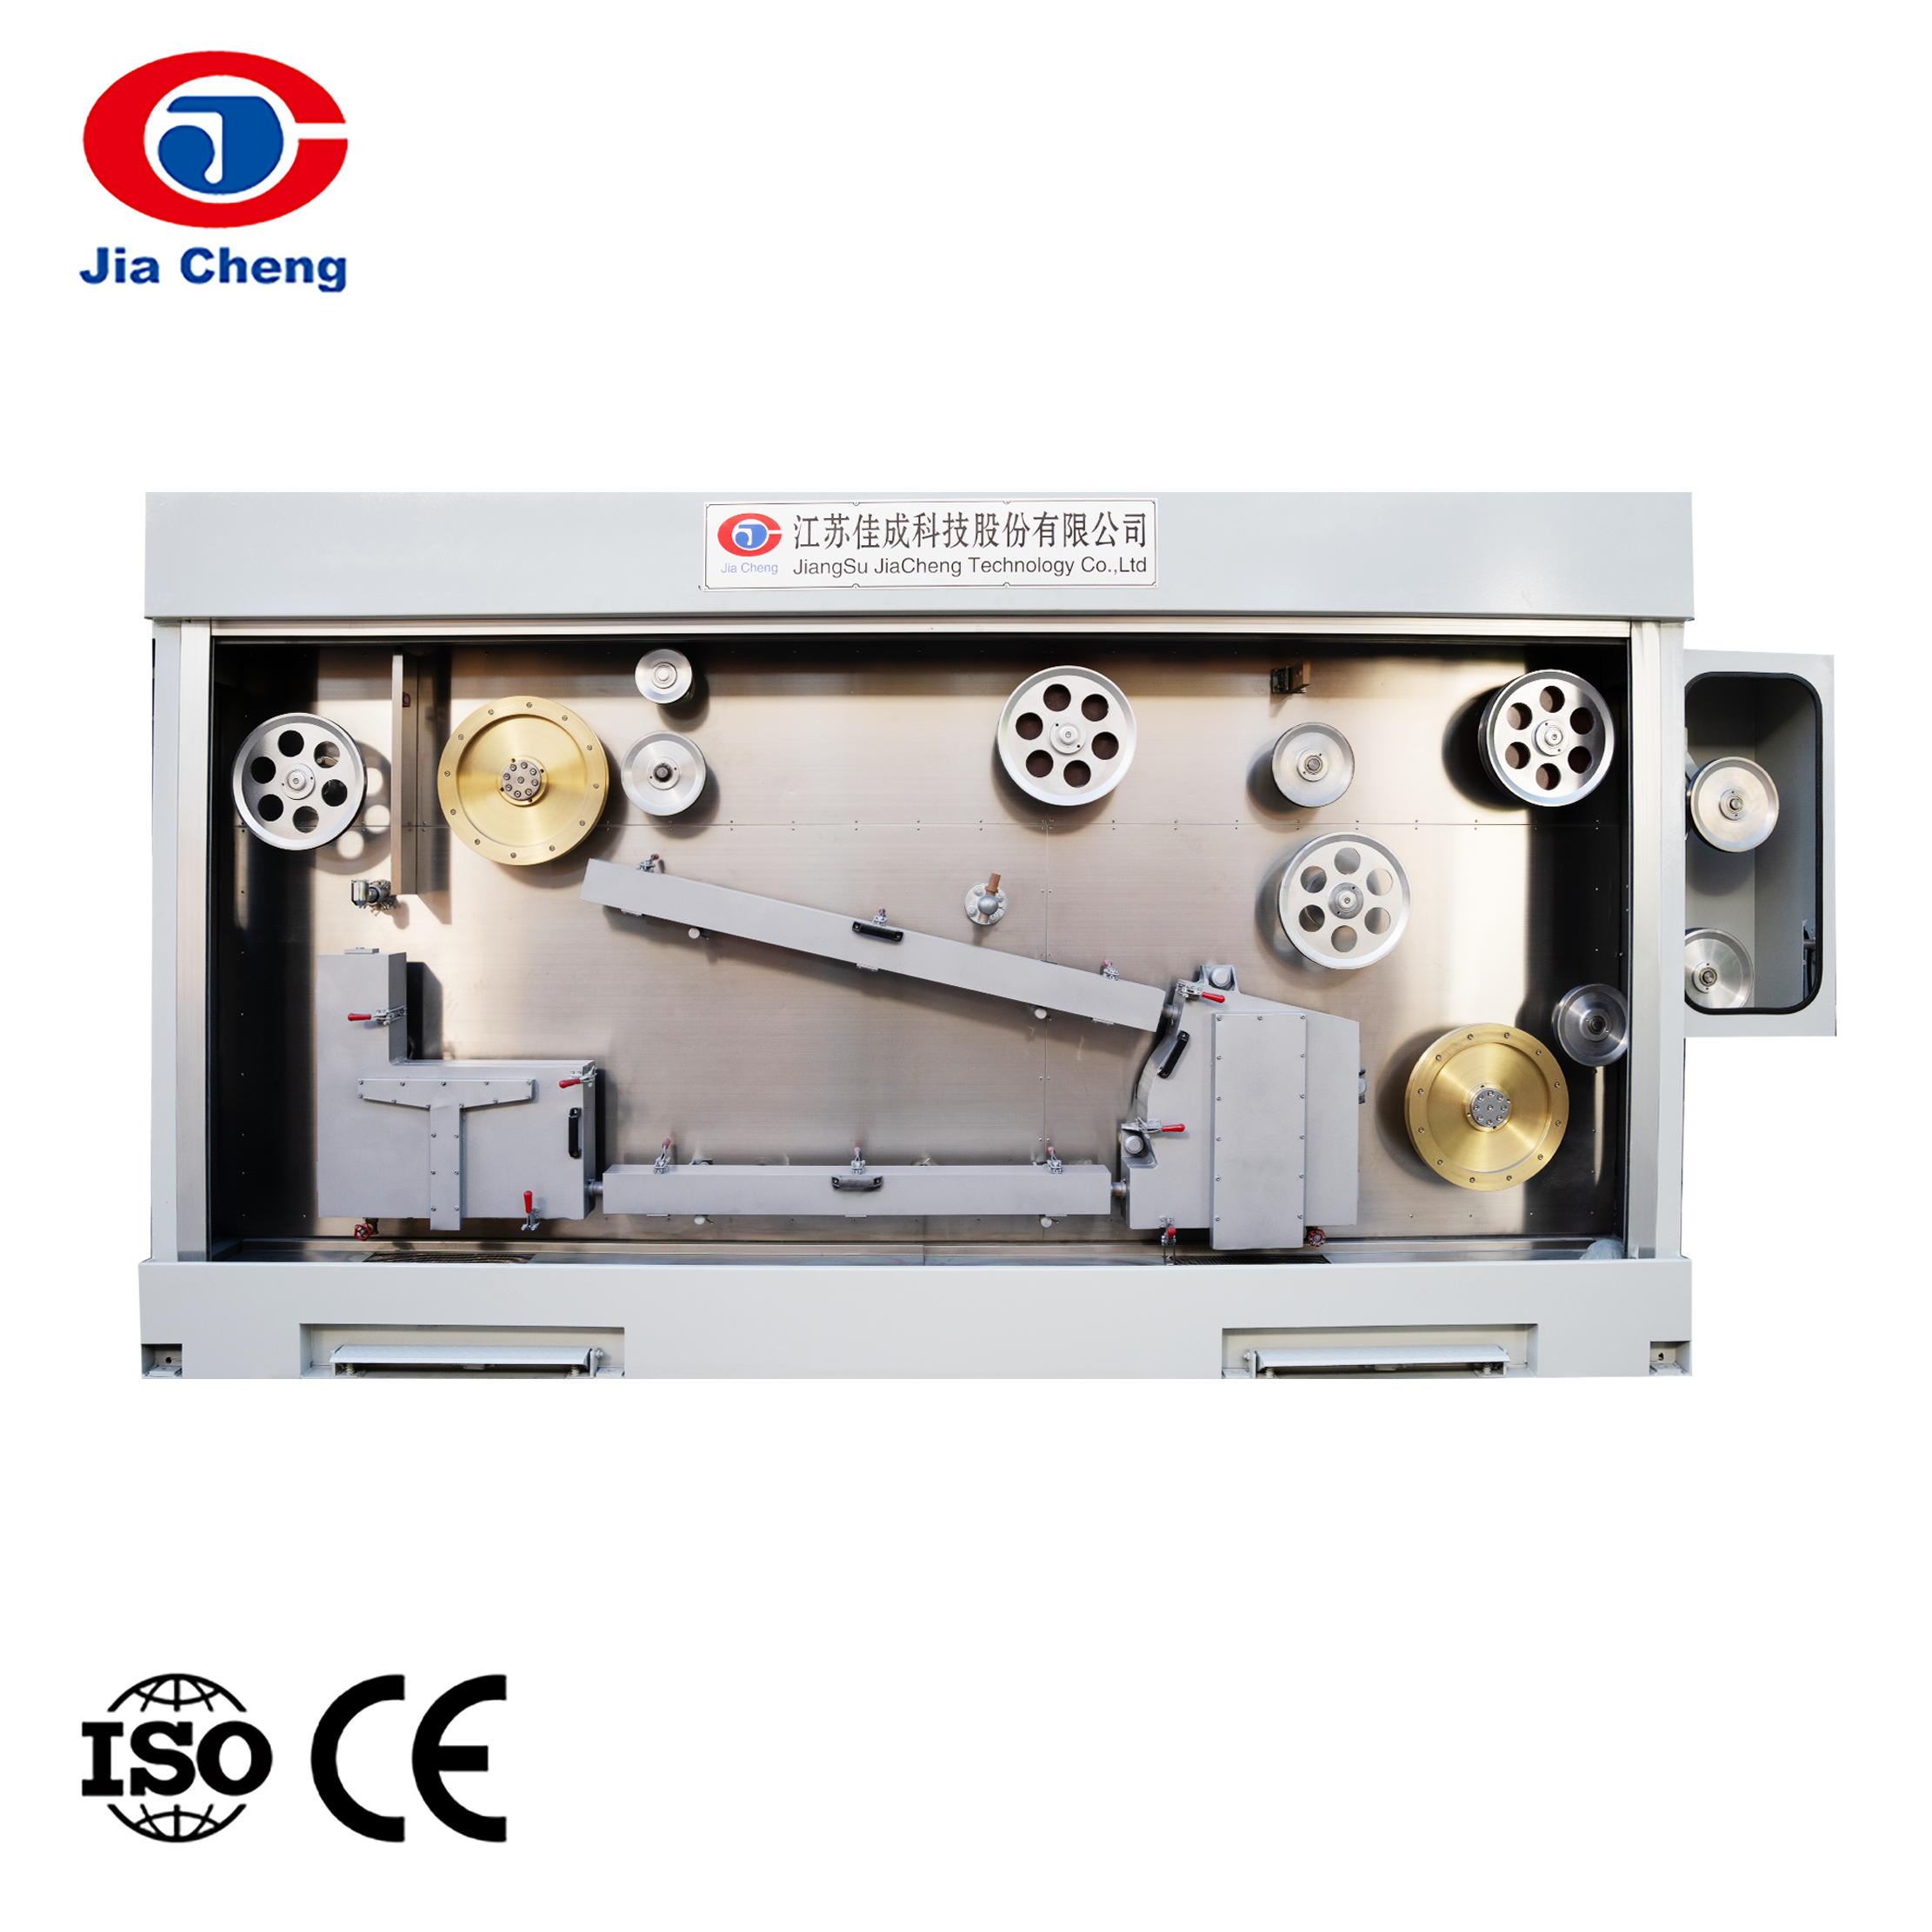
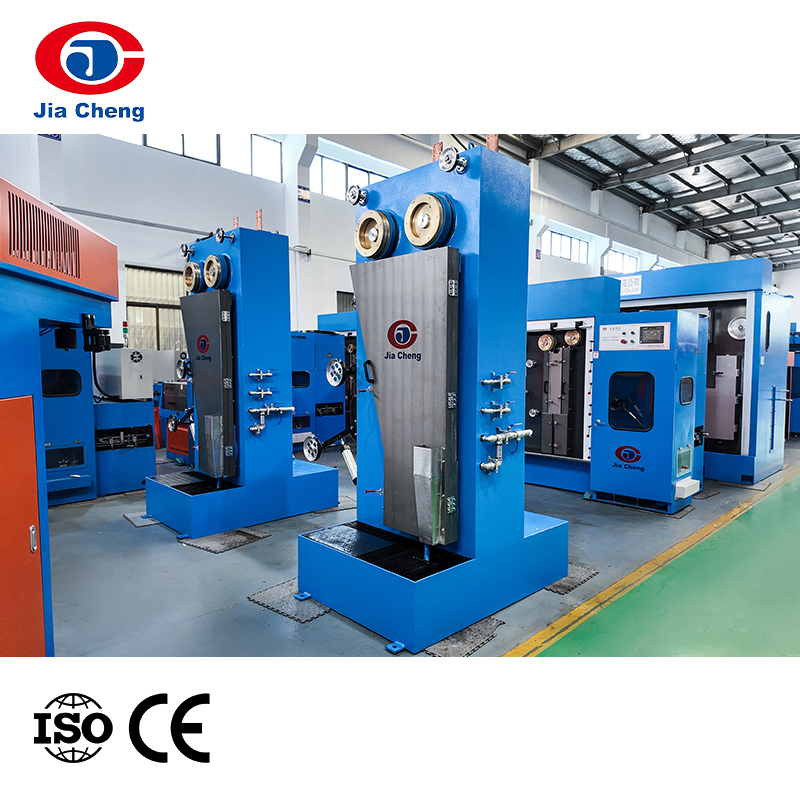 Online-hehkutuskone kuparilangan piirtämiseen Tämä kone hehkuttaa kuparijohtimen linjassa vetämisen jälkeen ja säätelee ominaisvastusta ilman erillistä vaihetta. Se sopii pienjännitekaapeleiden johtimen laadun ylläpitämiseen. Näytä tuote →
Online-hehkutuskone pitää johtimen ominaisvastuksen tasaisena kohdistamalla lämpöä heti vedon jälkeen, kun kupari on työstettävintä. Tämä välttää erillisen käsittelyvaiheen ja pitää prosessin jatkuvana.
Parien kiertyminen ja kiertyminen
Kierretty parikaapeli riippuu parin geometriasta. Pari, joka on kierretty liian löysästi tai jonka pituus vaihtelee, epäonnistuu NEXT ja palauttaa häviömittaukset. Kone vaikuttaa myös siihen, kuinka kompakti nippu on, millä on merkitystä kaapelin lopullisen halkaisijan kannalta.
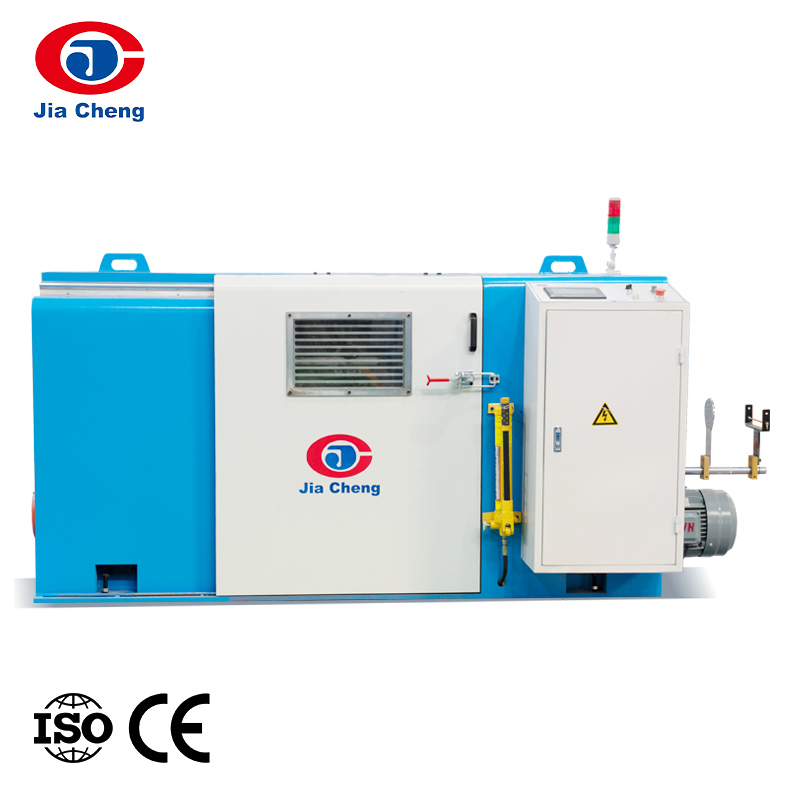
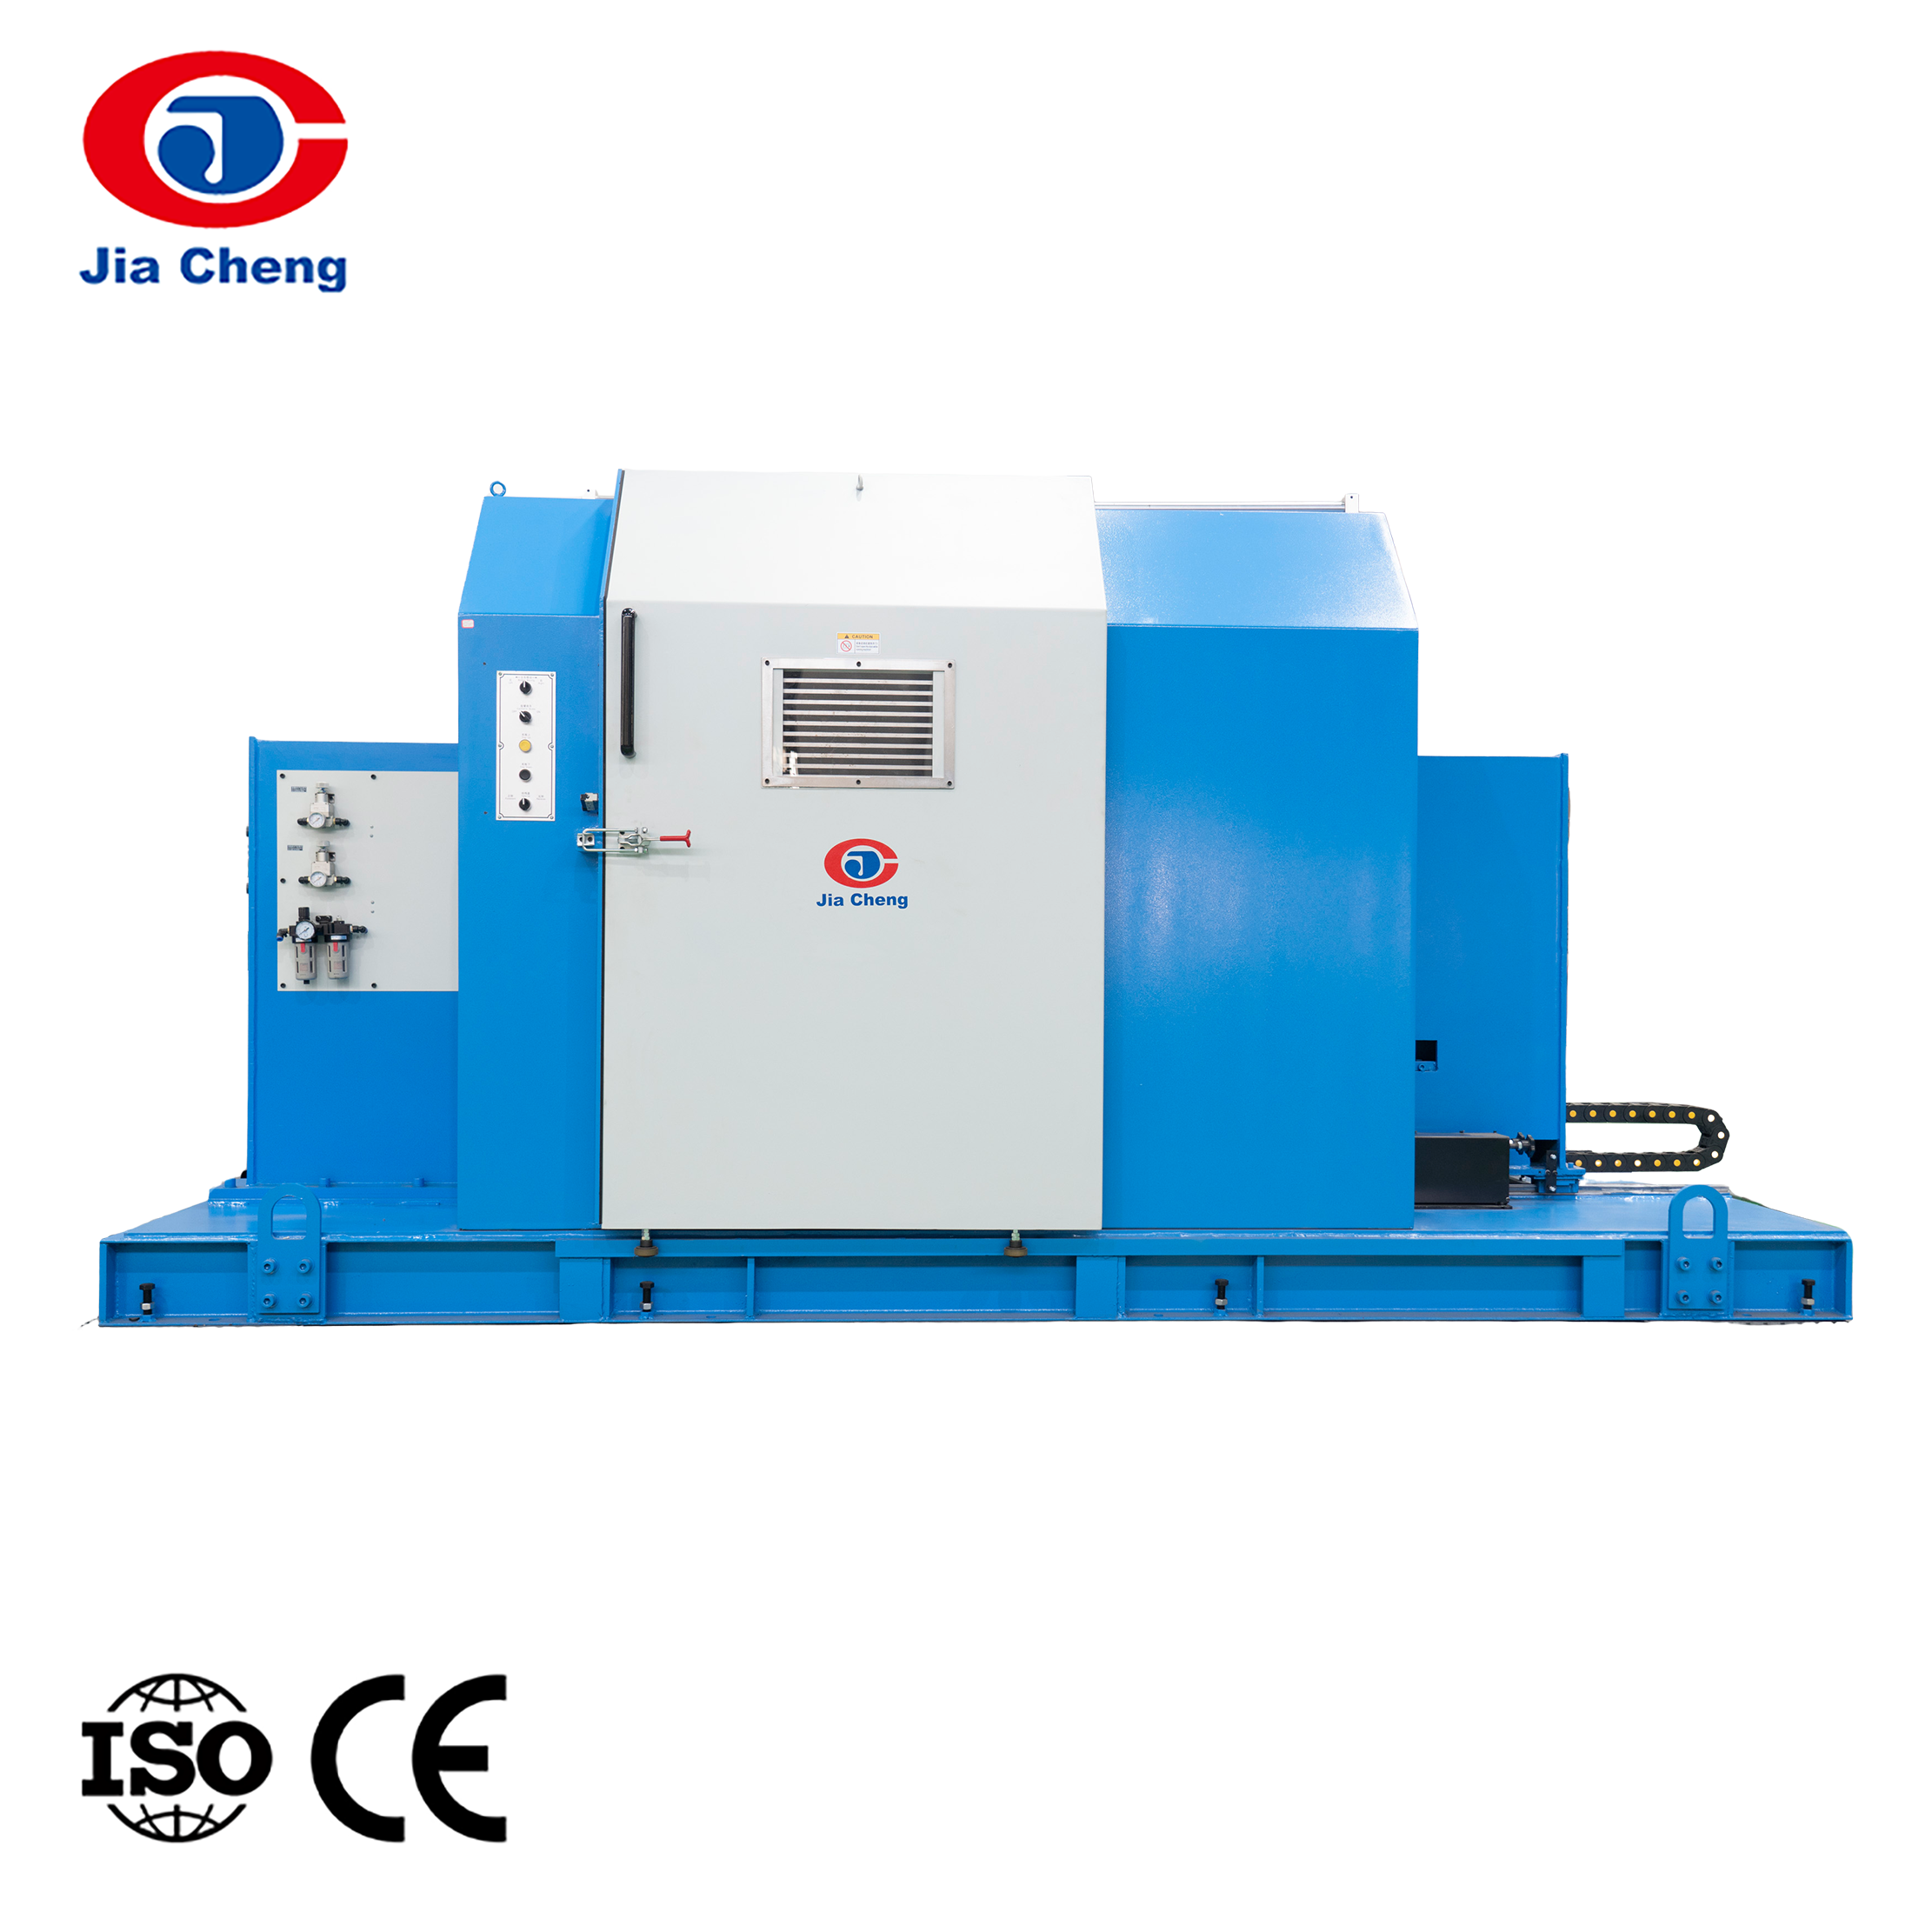
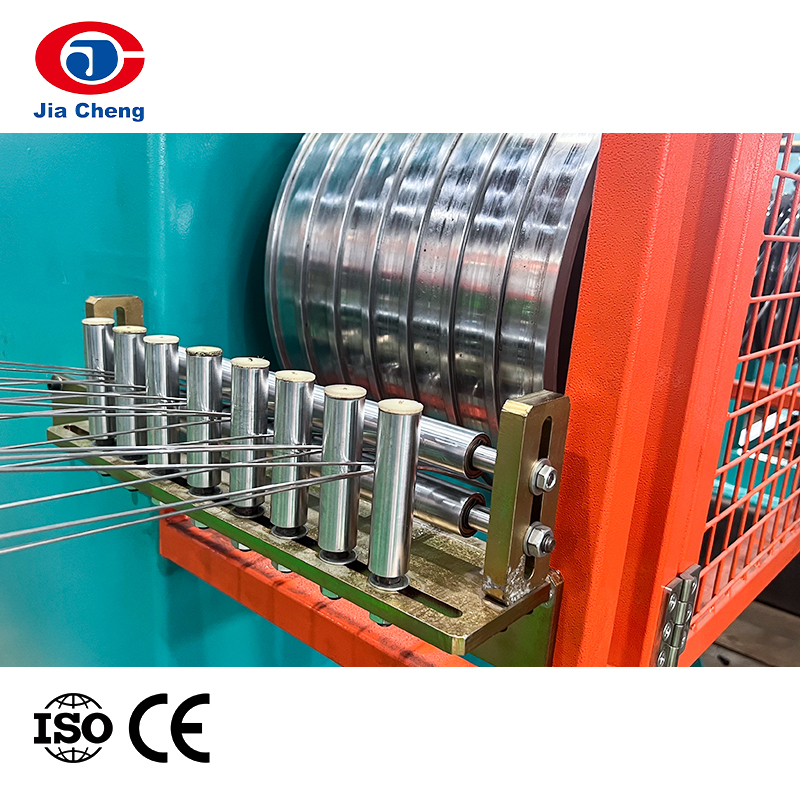 Double Twist -nippukone kierretyille kaapeleille Tämä nippuaa useita johtoja hallitulla kireydellä ja pituudella, mikä varmistaa johdonmukaisen parien geometrian. Se auttaa saavuttamaan vakaan NEXT- ja paluuhäviön kierrettyjen parikaapelien tuotannossa. Näytä tuote →
Kaksinkertainen niputuskone ohjaa sekä kireyttä että asennuspituutta, mikä määrittää, kuinka yhtenäinen parien geometria on koko tuotantojakson ajan.
Eristys Ekstruusio
Eristeen ekstruusio on paikka, jossa sähköiset ominaisuudet viimeistellään. Samakeskeisyys, halkaisija ja seinämän paksuus vaikuttavat kaikki impedanssiin ja kapasitanssiin. Rakennus- ja teollisuuskäyttöön tarkoitetut pienjännitekaapelit vaativat usein sekä eristetyn sydämen että vaipan, joten ekstruusiovaiheessa on käsiteltävä kahta yhdistetyyppiä johdonmukaisesti.
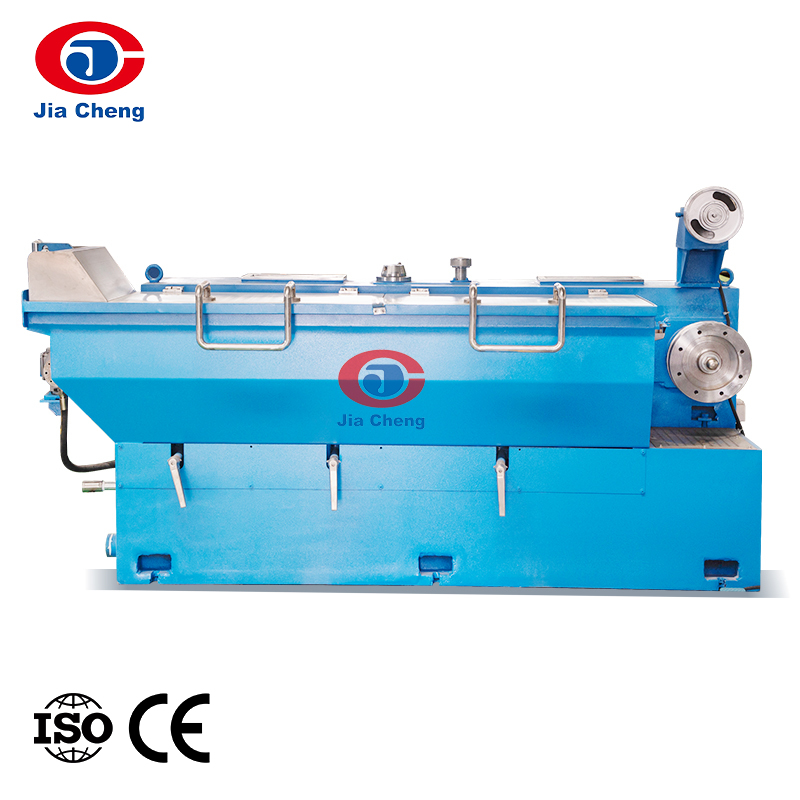
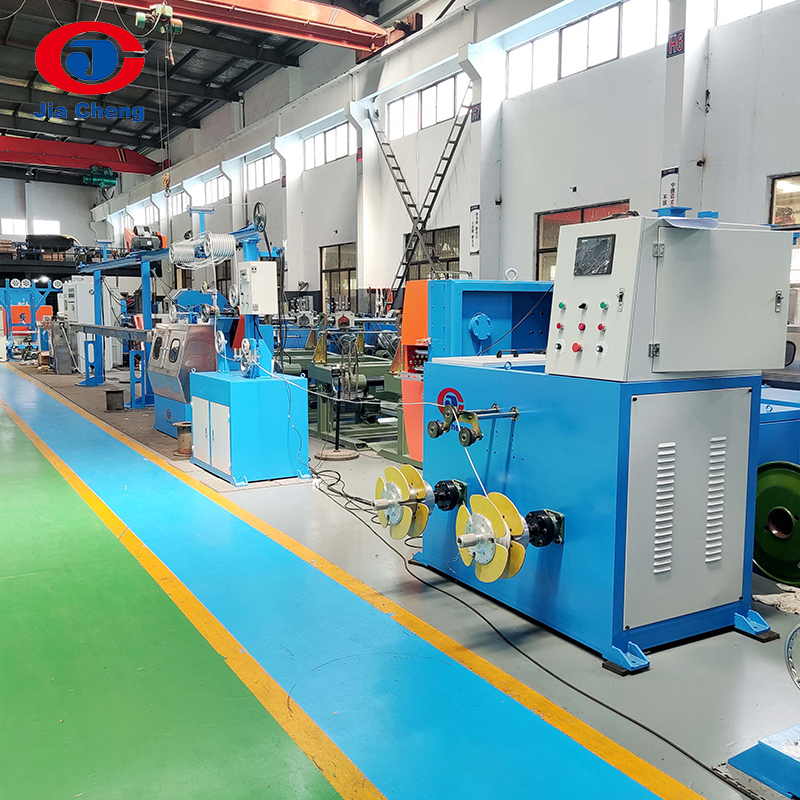
 Nopea lankaeristeen tuotantolinja ytimelle ja vaipalle Tämä linja suulakepuristaa eristettä tarkalla ruuvin nopeuden ja lämpötilan säädöllä, mikä antaa tasaisen paksuuden ja samankeskisyyden. Se tukee sekä ydin- että vaippayhdisteitä pienjännitekaapeleille. Näytä tuote →
Nopea lankaeristeen tuotantolinja, jossa on tiukka ruuvin nopeus ja lämpötilan säätö, antaa standardien edellyttämän suulakepuristustasaisuuden.
Testaus
Testaus is the third pillar. Cable testing equipment, including resistance bridges and high-voltage withstand testers, confirms whether the cable meets the published limits. Without in-house testing, a factory cannot know whether a production run is compliant before it ships.
Miten laitevalinta vaikuttaa pienjännitekaapeleiden yhteensopivuuteen
Laitepäätöksiä käsitellään usein kustannuspäätöksinä, mutta ne ovat todellisuudessa vaatimustenmukaisuuspäätöksiä. Kaapelia, joka läpäisee liekin tai sähköisen suorituskyvyn testin, ei voida myydä. Alhaisimmista laitekustannuksista voi nopeasti tulla korkein erän hylkäyskustannus.
Kun kaapelitehdas valitsee langanvetokoneen, valinta vaikuttaa jokaiseen loppuvaiheeseen. Ohje päällä kuinka valita kuparilangan vetokone kattaa sauvan laadun, suutinkokoalueet, jäähdytyskapasiteetin ja kireyden hallinnan, joilla kullakin on mitattavissa oleva vaikutus valmiiseen kaapeliin.
Samanlainen logiikka pätee karsinta- ja suulakepuristamiseen. Kone, jolla on huono kireydenhallinta, tuhlaa materiaalia, luo pareja, joiden geometria on epäjohdonmukainen, ja tuottaa kaapelia, joka ei voi täyttää TIA-568:n rajoja. Kone, jossa on hyvät prosessiikkunat, toimii päinvastoin: se vähentää romua, parantaa ensikierron tuottoa ja tekee vaatimustenmukaisuudesta toistettavissa.
Hankintariski ei yleensä liity liian yksinkertaisen koneen hankkimiseen. Kyse on sellaisen koneen hankkimisesta, joka ei sovi tuottamiesi kaapelityyppien kanssa. Tehdas, joka valmistaa sekä datakaapeleita että virtakaapeleita, tarvitsee erilaisia ekstruusiokokoonpanoja, erilaisia hehkutusasetuksia ja erilaisia kertausvaihtoehtoja. Mitä enemmän laitteita voidaan virittää kaapeliin, sitä pienempi on yhteensopivuusriski.
Mitä uutiskierto kertoo kaapelivalmistajille
Pienjännitekaapelointiuutiset kattavat kolme huomionarvoista trendiä.
Ensinnäkin markkinat kasvavat. Maailmanlaajuisten strukturoitujen kaapelointimarkkinoiden arvioitiin olevan 11,6 miljardia dollaria vuonna 2022, ja sen ennustetaan ylittävän 21,4 miljardia dollaria vuoteen 2029 mennessä. Kasvu johtuu palvelinkeskusten rakentamisesta, älykkäistä rakennusten jälkiasennuksista ja jatkuvasta luotettavan verkkoinfrastruktuurin tarpeesta. Kun kaapeleita tarvitaan lisää, tuotantokapasiteetista tulee kilpailuetu.
Toiseksi vaadittavat kaapelityypit ovat muuttumassa. Cat6A:sta on tulossa uusien pienjänniteverkkojen oletusarvo, ja kuiturunkoverkkoja tarvitaan yhä enemmän rakennussuunnitelmissa. Kaapelintuottajille tämä tarkoittaa, että suuremman osan tuotantolinjasta on kestettävä tiukemmat sähkötoleranssit. Se tarkoittaa myös sitä, että olemassa olevat laitteet voidaan työntää valmiuksiensa reunalle.
Kolmanneksi ostajat pyytävät varmuutta. Riippumatta siitä, onko kyseessä väärennetyt materiaalit tai asennusvirheet, ostajat haluavat todisteita siitä, että kaapeli on valmistettu johdonmukaisesti. Tämä todiste tulee testipöytäkirjoista ja prosessin ohjauksesta. Valmistaja, joka pystyy osoittamaan vakaan prosessin, voittaa todennäköisemmin sopimuksia, etenkin projekteissa, joissa ostaja on vastuussa suorituskyvyn ylläpitämisestä kaapelin käyttöiän ajan.
Pienjännitekaapeli voi näyttää yksinkertaiselta tuotteelta, mutta raja yhteensopivan ja hylätyn erän välille vedetään tuotantokerroksessa. Johtimen valmistelu, kertyminen, eristeen puristaminen ja testaus eivät ole valinnaisia vaiheita tarinassa. He ovat tarina. Kaapelivalmistajien käytännöllinen seuraava askel on tarkastaa laitteiden ominaisuudet, varmistaa, että jokainen vaihe tuottaa toistettavia tuloksia, ja investoida koneisiin, jotka voivat täyttää standardin jokaisella kelalla. Standardit kiristyvät jatkuvasti. Tuotantolattia on ainoa paikka, jossa tämä paine voidaan täyttää.