En
Kun suunnittelet kumikaapelin tuotantolinjaa, et valitse muutamaa konetta. Olet päättämässä, kuinka tehtaallasi käsittelee yhdisteiden valmistuksen, johtimien käsittelyn, eristyksen ja päällystyksen, kovettamisen ja lopputestauksen yhtenä jatkuvana järjestelmänä. Tehtaan omistaja, joka käsittelee linjaa integroituna järjestelmänä, välttää yleisimmät viat: yhteensopimaton läpimeno, epävakaa pinnanlaatu ja epäjohdonmukainen kovettuminen. Siksi tämä opas siirtyy itse prosessista käytännön valintakriteereihin, jotta voit tehdä varman sijoituksen.
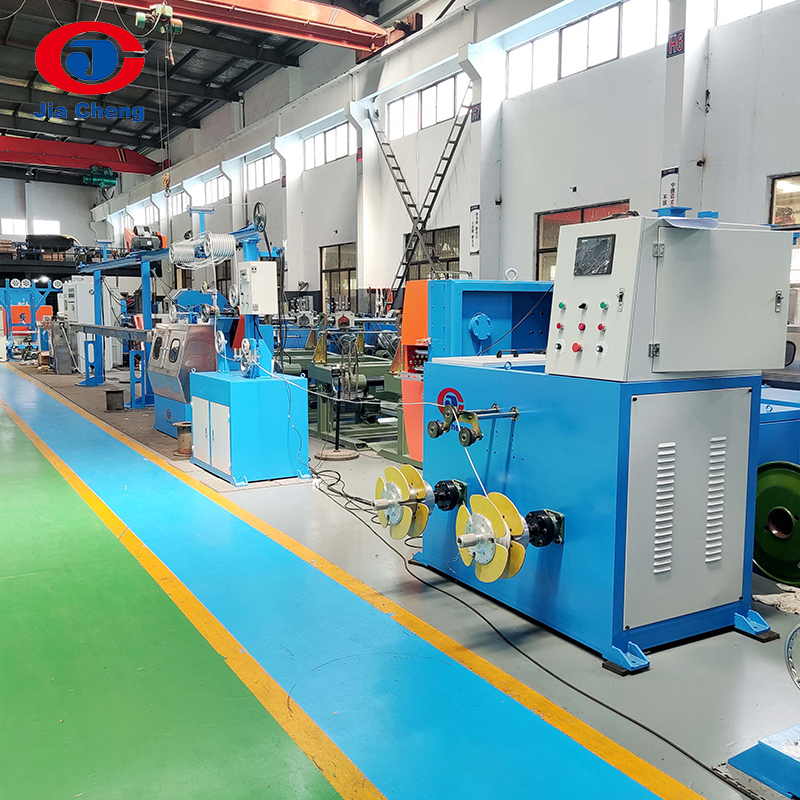
Monet kaapelivalmistajat huomaavat, että eri valmistajien erillisten koneiden koordinointi luo piilotettuja riskejä. The yhden luukun ratkaisu auttaa välttämään näitä riskejä pitämällä prosessilogiikan johdonmukaisena. Se myös vähentää asennuksen, käyttöönoton ja varaosavaraston aikana hallittavien liitäntöjen määrää.
Kumikaapelin valmistus: mikä määrittelee täydellisen linjan
Kumikaapelin tuotantolinja eroaa olennaisesti PVC-kaapelilinjasta. Kun kumiyhdiste on puristettu johtimen ympärille, se on silloitettava. Tässä kovettumisvaiheessa yhdisteen kemiallinen rakenne muutetaan vakaaksi, lämmönkestäväksi eristeeksi tai vaipaksi. Siksi linja sisältää kovetusosan, joka käyttää lämpöä ja painetta materiaalin ja kaapelin rakenteen mukaan.
Asettelu voi olla vaakaviiva tai ajojohto. Vaakasuuntaisessa asettelussa kaapeli liikkuu suoraan kovetusputken läpi. Ajojohtimessa kaapeli ripustetaan kaarevalle reitille tukemaan painoaan kovettumisen aikana. Valinta vaikuttaa jännityksen hallintaan ja eristeen paksuuteen. Pienjännitteisille joustaville johtoille yksinkertaisempi vaakasuora järjestelmä on yleinen. Keskijännitteisille kumikaapeleille ja kaivoskaapeleille ajojohto on usein edullinen, koska se tarjoaa paremman samankeskisyyden ja mahdollistaa pidemmät kovettumispituudet.
Myös kumiseosvalinta muokkaa linjaa. EPDM:llä, polykloropreenillä ja silikonikumilla on hyvin erilaiset lämpöhistoriat. Linja, joka käsittelee EPDM:ää korkealeikkausruuvilla, voi polttaa silikonikumin. Tästä syystä joustavan kumin tuotantolinja tarvitsee määritellyn materiaalimatriisin ennen koneluettelon kirjoittamista.
Kumikaapelin tuotantolinjan ydinprosessivaiheet
Oikean päätöksen tekeminen auttaa kartoittamaan jokaisen vaiheen tiettyyn koneryhmään. Alla oleva taulukko näyttää tyypilliset vaiheet ja niihin liittyvät varusteet.
| Vaihe | Tarkoitus | Laitteet |
|---|---|---|
| Tangon rikkoutuminen ja piirtäminen | Muunna kupari- tai alumiinitanko tarvittavaan johdinkokoon | Tangon murtokone, välilangan vetokone |
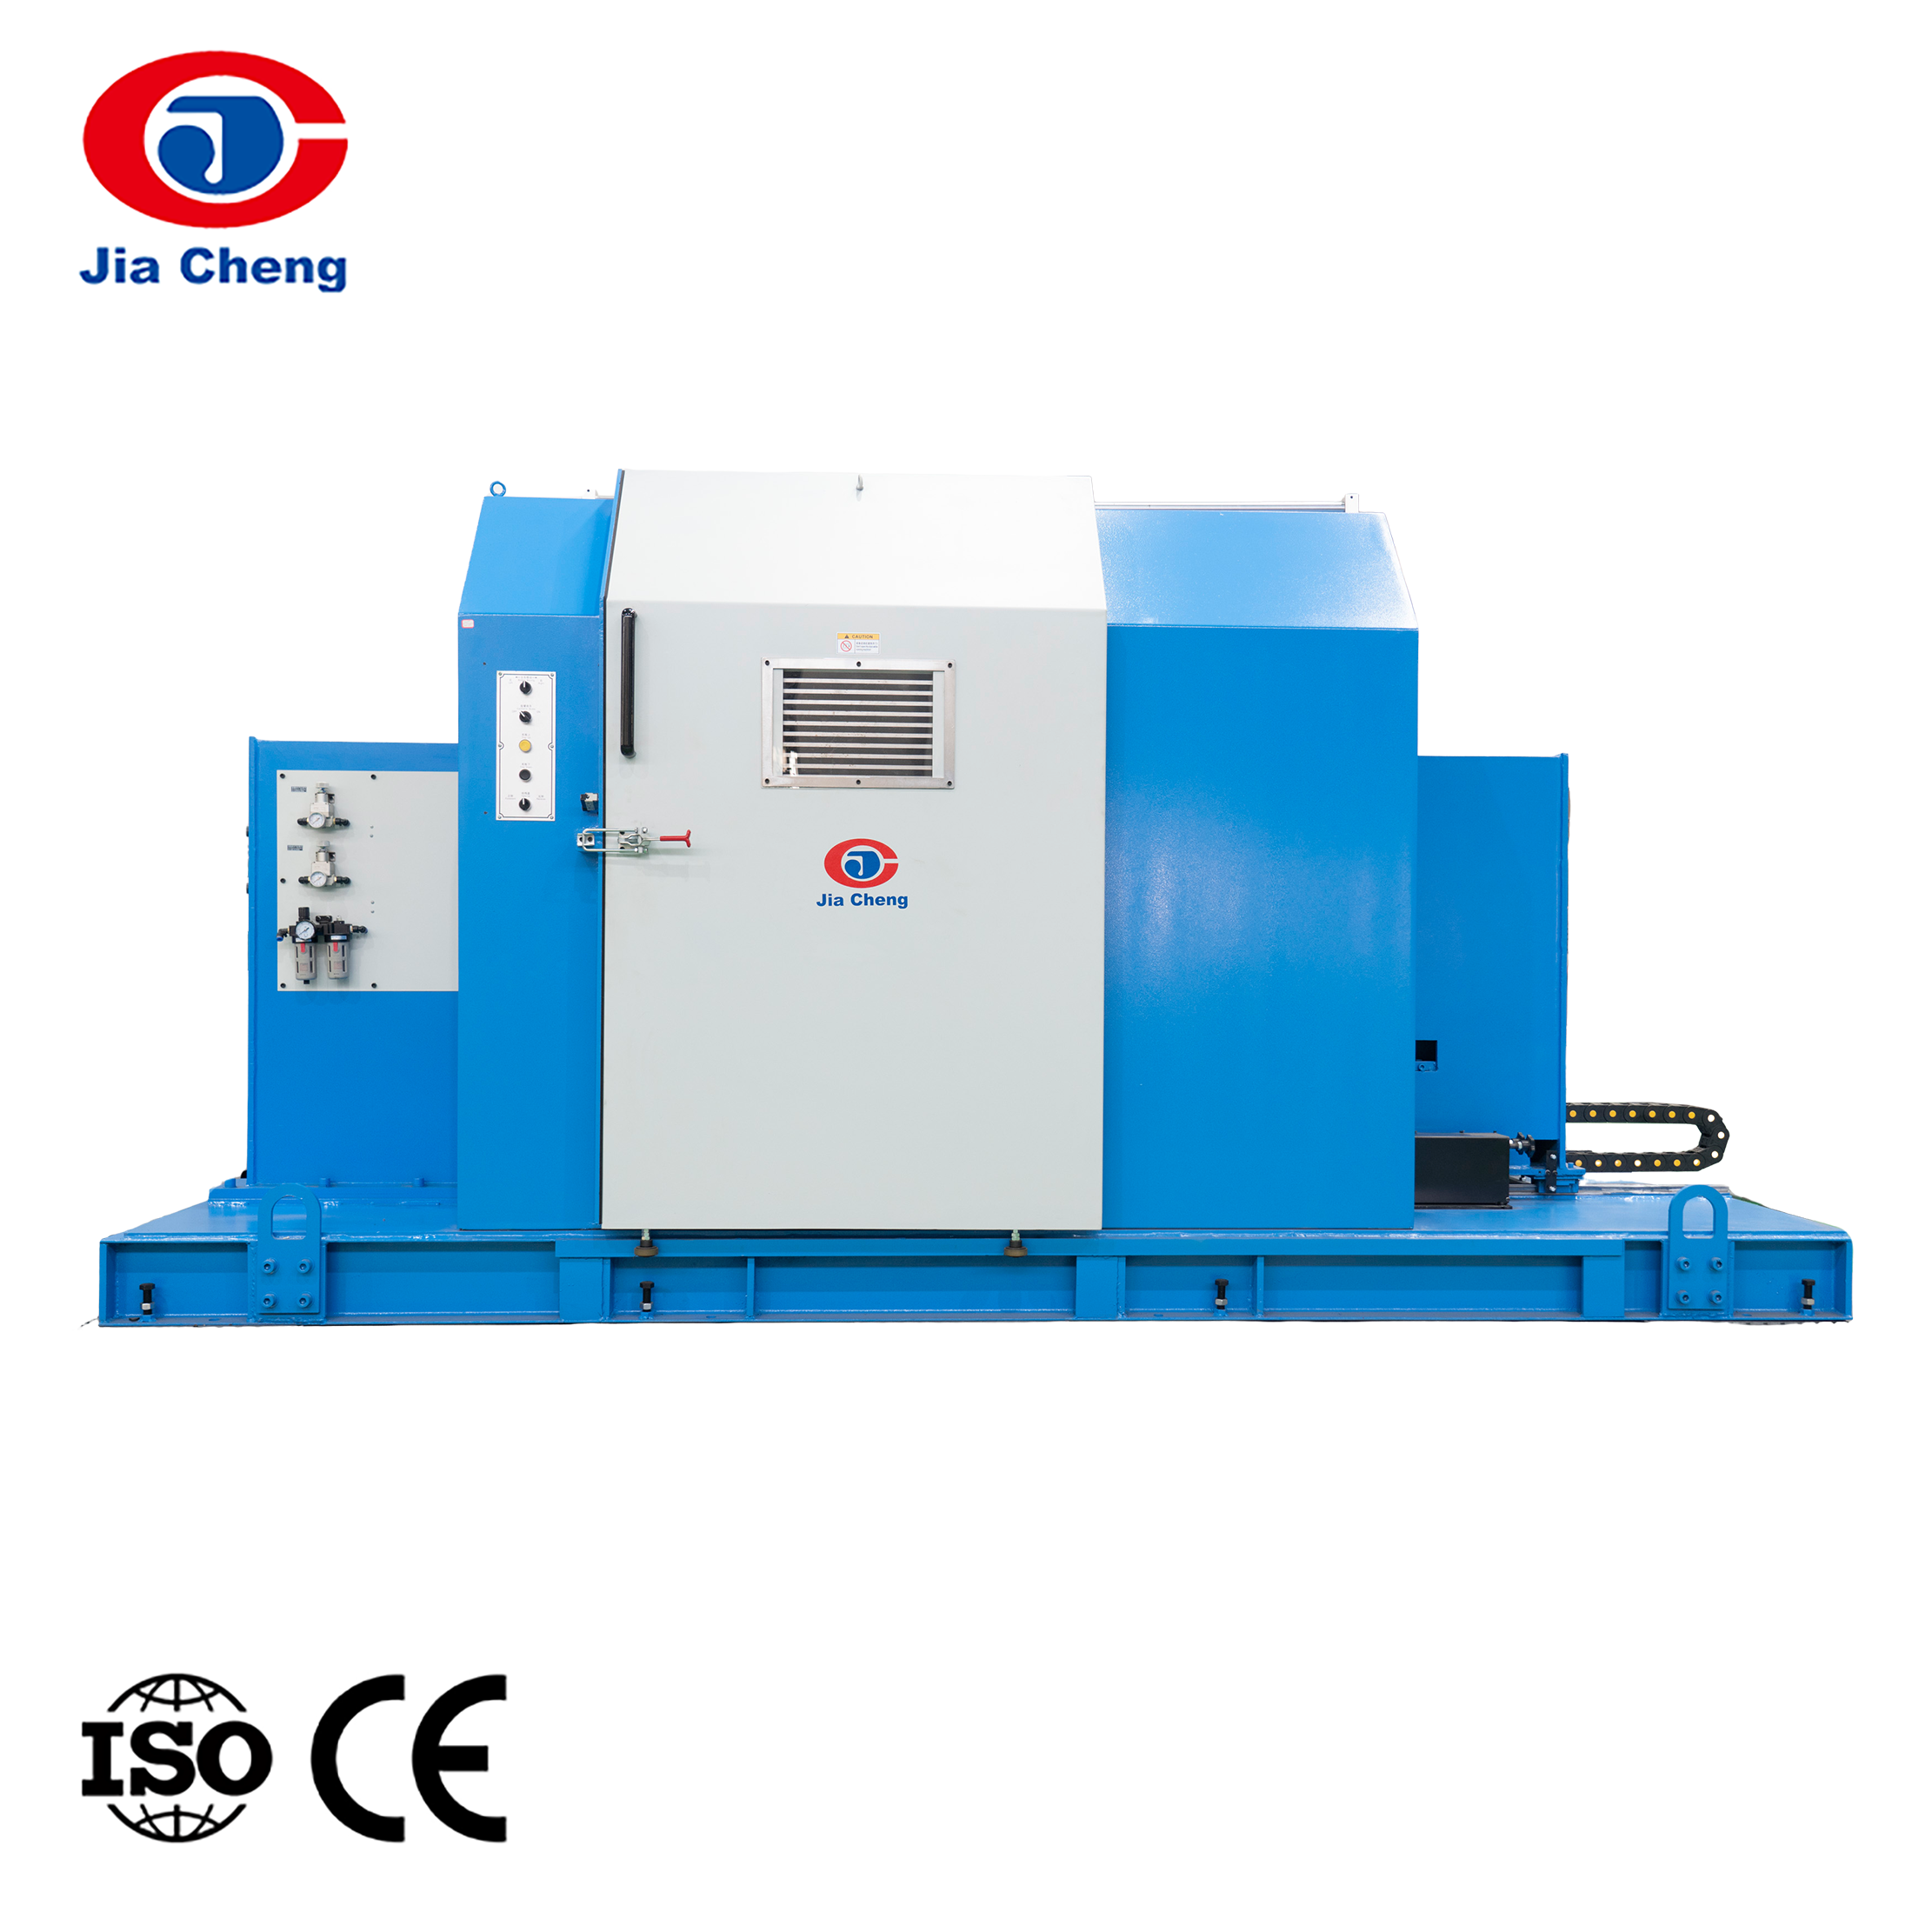
| Stringing / rypytys | Muodosta joustava johdinrakenne | Kaksoiskierretty nippukone, jäykkärunkoinen nippukone |
| Eristeen suulakepuristus | Levitä kumieristys | Kumikaapelin ekstruusiolinja kovetusosalla |
| Vaipan ekstruusio | Suojaa ydin kumivaipalla | Kaapelivaippaekstruuderikone |
| Testaus | Tarkista sähköiset ja mekaaniset ominaisuudet | Korkeajännitekestävyysmittari, eristysvastusmittari, vetolujuusmittari |
Taulukko on yksinkertaistus, mutta se kaappaa järjestyksen. Se osoittaa myös, miksi yksi toimittaja, joka tarjoaa piirustus-, kerraus-, ekstruusio- ja testauslaitteita, voi vähentää koordinointityötä. Esimerkiksi langanvetokonetta syöttävän sauvan murtokoneen on vastattava vetonopeutta ja langan kireyttä. Jos nopeudet eivät täsmää, johto voi harhailla tai katketa, mikä johtaa seisokkeihin ja romuun.
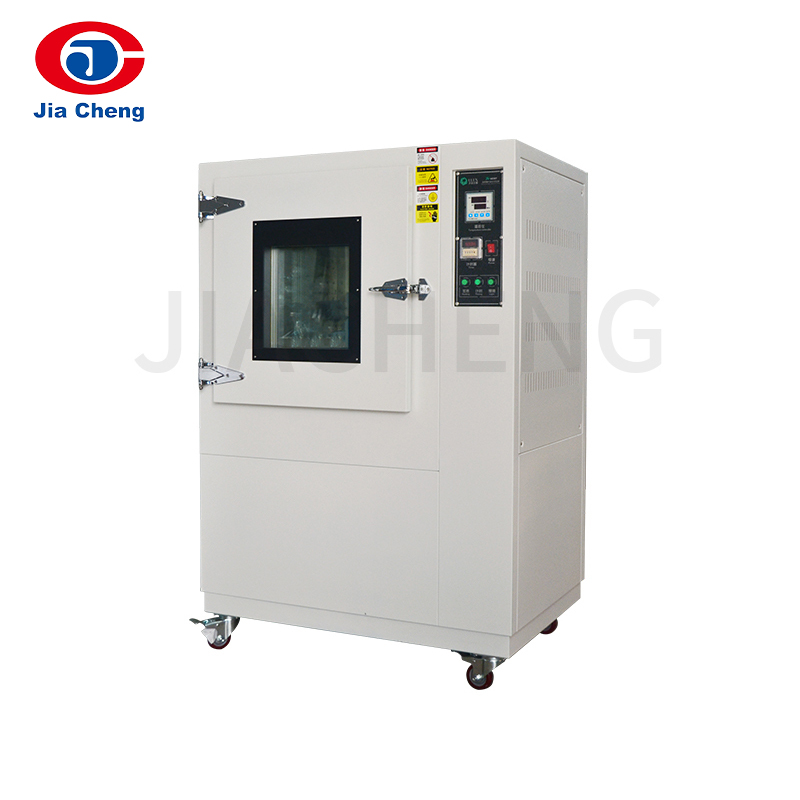
Testaus on usein jälkiajattelu linjasuunnittelussa, mutta se suojaa tuotannon johdonmukaisuutta. Vaihtojännitteen kestävyyden testauskone ja eristysvastusmittari ovat kumikaapeleiden perusvaatimuksia. Digitaalinen vetolujuuden testauskone auttaa varmistamaan vaippa- ja eristysyhdisteet ennen tuotantoa.
Miksi ekstruusio ja kovetus hallitsevat linjan suorituskykyä
Useimmat kumikaapelin laatuongelmat alkavat suulakepuristamisesta. Jos seosta ei lämmitetä ja kuljeteta tasaisesti, eristeen halkaisija vaihtelee, pinnassa voi näkyä huokosia ja kerrosten välinen tartunta voi epäonnistua. Laadukkaissa kumikaapelilinjoissa käytetään erityisesti kumille suunniteltuja ruuveja, joilla on korkea puristussuhde ja pienempi leikkausvoima palamisen estämiseksi.
Silikonikumin osalta tilanne on vielä tiukempi. Silikoni on tahmeaa ja lämpöherkkää. Ekstruuderi tarvitsee pienen leikkausvoiman ruuvin ja erillisen jäähdytysjärjestelmän syöttöalueelle. Kovetusosan on myös oltava pidempi, koska silikoni vaatii kontrolloidun lämpötilaprofiilin tyhjien tilan välttämiseksi.
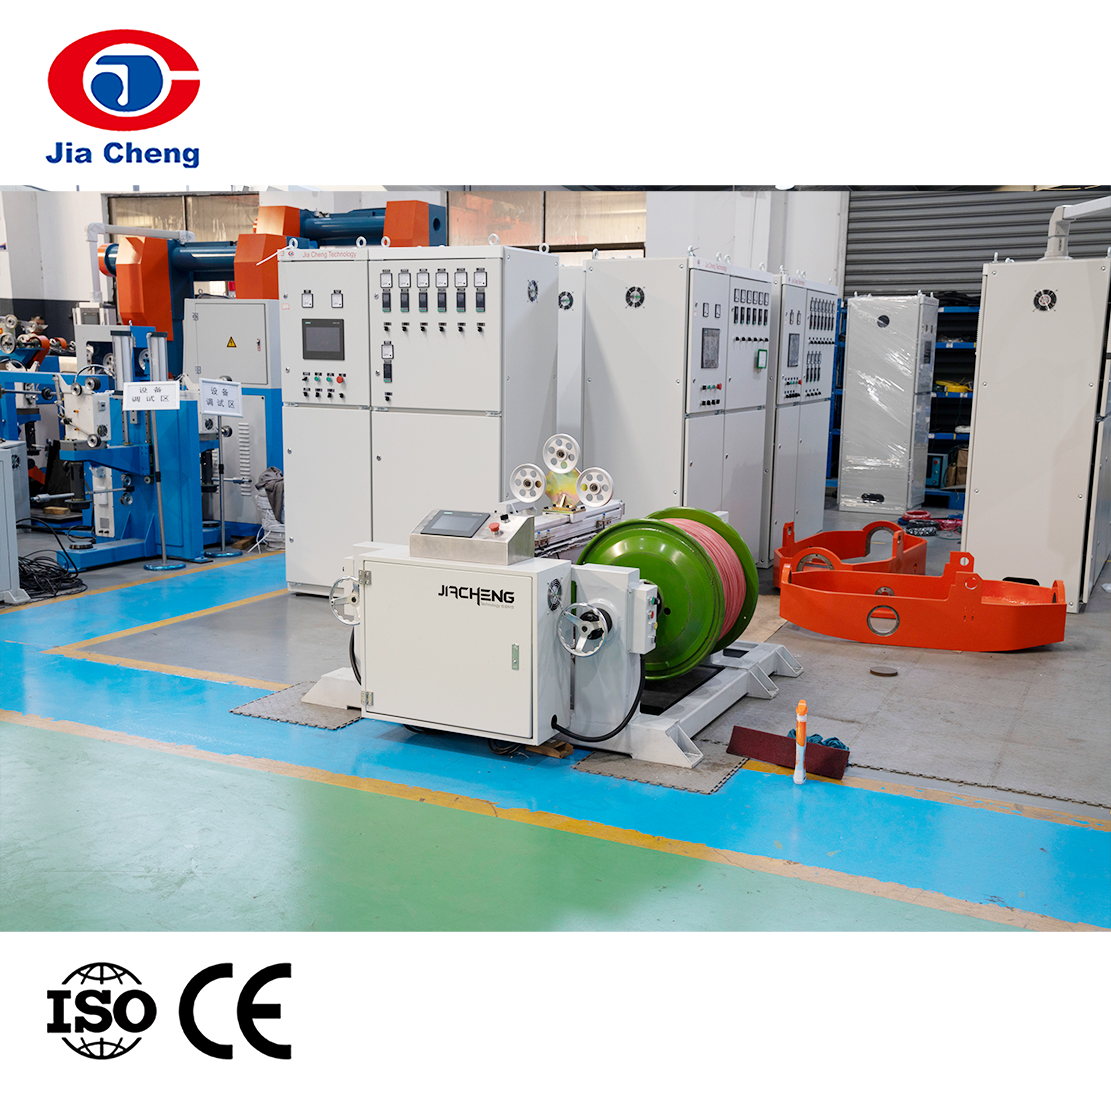 Silikonikumikaapelin ekstruusiotuotantolinja korkean lämpötilan kaapeleille Tämä tuotantolinja on suunniteltu erityisesti korkean lämpötilan silikonikumikaapeleille ja -vaippoille. Siinä on matalan leikkausvoiman ruuvi ja erillinen jäähdytysjärjestelmä syöttövyöhykkeelle sekä pidempi kovettumisosa varmistaakseen tasaisen eristekerroksen ja välttääkseen tyhjiä tilanteita. Näytä tuote →
Tästä syystä silikonikumikaapelin ekstruusiotuotantolinjaa tulisi käsitellä erikoistapauksena. Yleinen ekstruuderi, joka toimii PVC:lle, ei ennustettavasti tuota yhtenäistä silikonieristyskerrosta. Kun materiaalia vaihdetaan, linja on tarkistettava uudelleen.
Suulakepuristimen ulkopuolella kovetusosa ohjaa, saavuttaako kumi oikean silloitustason. Käytännössä kovettumista arvioidaan hot-set-testillä, joka mittaa venymää ja pysyvää muodonmuutosta lämmön jälkeen. Jos kovettumispituus on liian lyhyt tai lämpötilaprofiili on epätasainen, kaapeli epäonnistuu tässä testissä, vaikka ekstruuderi toimii oikein.
Kuinka arvioida kumikaapelilinja ennen ostamista
Ennen kuin vertaat tarjouksia, määritä tulosvaatimukset. Mikä on suurin johtimen poikkileikkaus, jota käytät? Mitä kumimateriaaleja käsittelet? Mikä on tavoitelinjan nopeus? Nämä kolme vastausta määrittävät ekstruuderin koon, kovettumispituuden ja jäähdytyskapasiteetin.
Kun arvioit nopeaa silloitettua ekstruusiolinjaa, kiinnitä huomiota seuraaviin kohtiin:
- Lämpötilan säätöalue: piipun ja muottialueen on oltava itsenäisesti säädettävissä.
- Prosessin vakaus: Säilytä tasainen paine suutinpäässä, jotta vältetään mittojen ajautuminen ja epäkeskisyys.
- Linjan nopeus: kovettumisen pituuden on vastattava vaadittua nopeutta, jotta saavutetaan täydellinen silloitus.
- Vaihtoaika: nopea puhdistus ja työkalujen vaihdot vähentävät seisokkeja, kun vaihdat yhdisteitä.
- Automaatiotaso: automaattinen linjanopeuden säätö ja tiedonkeruu tekevät tuotantoprosessista toistettavan.
Silloittamista vaativan lämpökovettuvan kumin ekstruuderi ja CV-osa ovat erottamattomia. Erillistä ekstruuderin vertailua ei voi tehdä ilman kovetuslinjaa, koska kovetus määrittää, läpäiseekö kaapeli hot-set-testin. Tämä tarkoittaa myös sitä, että sinun on verrattava linjaa kokonaisuutena, ei vain suulakepuristinta. Pyydä toimittajalta viitelinjoja, jotka käyttävät samantyyppistä kaapelia, jota haluat valmistaa.
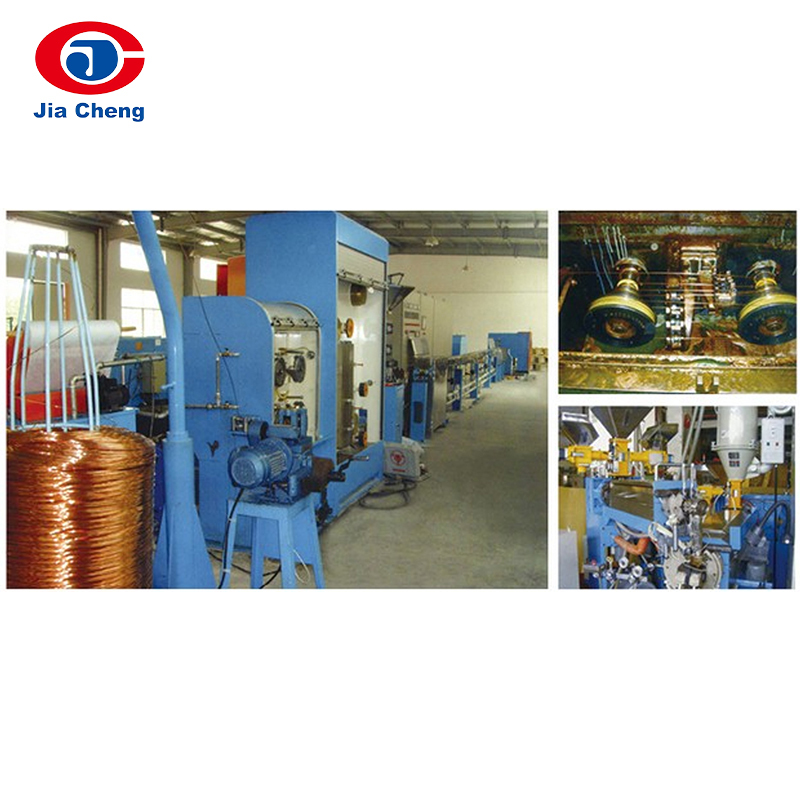 Nopea ristisilloitettu ekstruusiolinja integroidulla kovettumisen ohjauksella Tämä linja integroi kuumakovettuvan kumin suulakepuristuksen ja jatkuvan vulkanoinnin, mikä tarjoaa tarvittavan kovettumisen hallinnan. Se varmistaa, että kaapeli läpäisee hot-set-testin ja on välttämätön verrattaessa linjaa kokonaisuutena silloitetun kumin valmistukseen. Näytä tuote →
Jos linja on tarkoitettu lämpökovettuville kumiyhdisteille eikä kestomuoville, nopea silloitettu ekstruusiolinja tarjoaa tarvitsemasi integroidun kovettumisen hallinnan.
Kumikaapelilinjan rakentaminen yhden vastuullisen toimittajan kanssa
Kun prosessin vaiheet on määritelty, monet ostajat kohtaavat haasteen yhdistää useiden valmistajien laitteet. Vetokone voi käydä eri nopeudella kuin kertauskone, ja ekstruuderi ei välttämättä vastaa oton linjanopeutta. Yhden toimittajan valitseminen, joka ymmärtää koko prosessin, yksinkertaistaa asennusta, käyttöönottoa ja varaosia. Se myös parantaa vastuullisuutta, jos jokin menee pieleen.
Kaapelivaippaekstruuderikone on hyvä esimerkki. Se voi näyttää yksinkertaiselta suulakepuristimelta, mutta sen ruuvin, ohjaussilmukan ja jäähdytysjärjestelmän on vastattava edellistä ydintä. Kun vaippa asetetaan erillisellä läpimenolla, siiman on silti säilytettävä sama nopeus ja jännitys kuin eristyslinjalla, jotta vältetään sydämen huojunta ja vaipan epäkeskisyyttä.
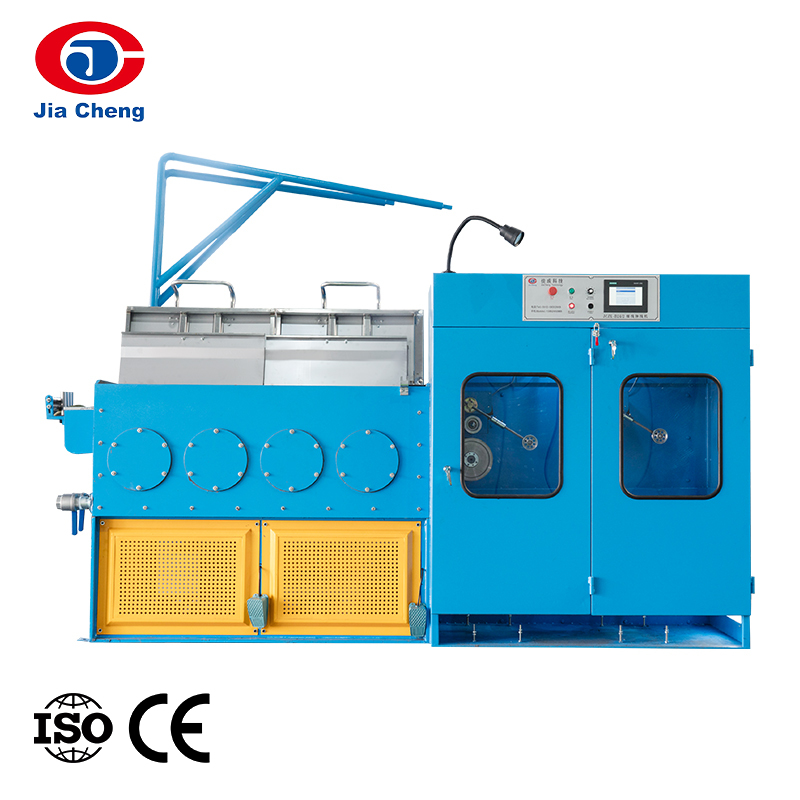
 Kaapelivaippaekstruuderikone suojaaville ulkokerroksille Tämä ekstruuderi kiinnittää tarkasti suojavaipat materiaaleista, kuten PVC:stä, LDPE:stä tai TPU:sta kaapelisydämien päälle. Edistyksellisellä automaatiolla se varmistaa vakaan tuotannon ja tasaisen laadun samalla, kun se on linjassa Jiachengin täydellisen laitevalikoiman kanssa teknisen johdonmukaisuuden takaamiseksi. Näytä tuote →
Jiachengin täydellinen kaapelivarustevalikoima kattaa koko ketjun tangon rikkoutumisesta lopputestaukseen. Tämän avulla voit tarkista koko luettelo ja rakentaa linja, joka on teknisesti johdonmukainen. Toimittaja, joka voi toimittaa myös testauskoneet, kuten suurjännitteen kestomittarin tai eristysvastusmittarin, antaa sinulle yhden pisteen vastuuta laadusta. Se on usein arvokkaampaa kuin pienen summan säästäminen pelkällä suulakepuristimella.
Kumikaapelin tuotantolinja onnistuu, kun prosessi ja laitteet suunnitellaan yhdessä. Aloita materiaalista ja kaapelistandardista ja valitse sitten ekstruusio- ja kovetuslaitteet, jotka vastaavat johtimen valmistelu- ja testausvaiheita. Tämän logiikan ympärille rakennettu linja antaa sinulle kaapelitehtaan tarvitseman tuotannon vakauden, tuotteiden laadun ja huollettavuuden. Tarkista ensin omat prosessisi pullonkaulat ja vertaa sitten toimittajia koko linjakapasiteetin perusteella pelkän ekstruuderin hinnan sijaan.